21 sep. 2026
1 minuut
Een dop of actuator op een spuitbus oogt eenvoudig, maar achter het kunststof onderdeel gaat behoorlijk wat techniek schuil. Van maatvoering en materiaalkeuze tot het sproeibeeld dat uiteindelijk uit de bus komt. Bij Coster in Zwolle worden jaarlijks tientallen miljoenen van dergelijke componenten geproduceerd. De vestiging maakt zich ondertussen op voor verdere groei. Er liggen plannen voor een nieuwe spuitgiethal en verdere automatisering van de productie. Managing Director Wilfred Voskes ziet voor Zwolle een grotere rol binnen de internationale Coster Group.
Coster werd in 1963 opgericht in Italië en ontwikkelt en produceert componenten en machines voor aerosol- en spraysystemen. Het familiebedrijf onderscheidt zich doordat het niet alleen aerosolventielen, actuators, spraycaps en pompen maakt, maar ook de assemblagemachines voor de eigen vestigingen en complete afvullijnen. Daarmee heeft Coster de hele keten rond de aerosol in eigen huis. Wereldwijd produceert de groep jaarlijks ongeveer twee miljard ventielen, twee miljard actuators en spraycaps en ruim zeshonderd miljoen pompen. Binnen de groep staan meer dan 250 spuitgietmachines op negen locaties wereldwijd.
De Nederlandse vestiging bestaat sinds 1978. Sinds Voskes in 2016 de leiding overnam, is Coster in Zwolle flink gegroeid. De omzet verdriedubbelde. De locatie heeft binnen de groep een ander karakter dan veel grotere productiefabrieken. Waar elders zeer grote series soms maandenlang vrijwel ononderbroken worden geproduceerd, draait Zwolle vaker kleinere series en wordt regelmatig omgesteld. “Wij stellen hier lijnen soms vier keer per dag om. Dat is ook onze kracht: de flexibiliteit.”
Ruimte voor uitbreiding
Juist die vestiging kan de komende jaren een grotere rol krijgen. Veel Europese productielocaties van Coster zitten tegen hun ruimtelijke grenzen aan. Zwolle beschikt daarentegen over ongeveer 13.000 vierkante meter grond, waarvan momenteel nog maar 3.000 vierkante meter is bebouwd. Binnen de groep wordt daarom gekeken welke productie in de toekomst mogelijk naar Nederland kan worden verplaatst.
Daarvoor liggen inmiddels concrete uitbreidingsplannen op tafel. In een eerste fase zou een nieuwe spuitgiethal van ongeveer 2.500 vierkante meter kunnen verrijzen. Onder de hal is circa 600 vierkante meter voorzien voor onder meer compressoren en andere technische installaties, zodat geluid zoveel mogelijk buiten de productieruimte blijft. Een tweede fase voorziet in een magazijn van ongeveer 2.700 vierkante meter. Coster heeft inmiddels gesprekken met de gemeente gevoerd. Voskes benadrukt tegelijkertijd dat het nog om plannen gaat en dat uitvoering niet definitief vaststaat. “We willen gewoon klaar zijn op het moment dat het nodig is.”
Momenteel staan er acht spuitgietmachines in Zwolle. In het scenario dat Voskes voor de nieuwe hal schetst, kan dat aantal op termijn aanzienlijk toenemen, mogelijk richting dertig. Daarvoor is wel nodig dat ook productie vanuit andere Coster-vestigingen naar Zwolle komt. De nieuwe supplychainstrategie binnen de groep biedt daarvoor meer ruimte. In plaats van strikt per regio te produceren, wordt steeds meer gekeken waar een product binnen het Europese netwerk het beste kan worden gemaakt.
Steeds verder richting elektrisch
Ook het bestaande machinepark verandert. In Zwolle staan nog drie hydraulische spuitgietmachines, maar Voskes wil die uiteindelijk uitfaseren. Nieuwe investeringen gaan steeds meer richting volledig elektrische machines. Energiegebruik speelt daarbij een belangrijke rol, maar is niet het enige criterium. Voor Coster zijn ook snelheid, reproduceerbaarheid en flexibiliteit van belang. Sommige producten draaien met cyclustijden rond tien seconden of nog iets sneller. Daarnaast moeten de machines ook onder wisselende omstandigheden constant blijven presteren. Voskes kiest daarbij bewust voor machines die niet voortdurend op de grens van hun kunnen hoeven te draaien. “Wij zoeken meestal een iets grotere machine uit, zodat we niet altijd op ons tandvlees hoeven te lopen”, zegt hij. Ook de gebruikte grondstof draagt volgens hem bij aan de levensduur van het machinepark. Coster verwerkt voornamelijk polypropyleen van goede kwaliteit, een relatief schoon materiaal waardoor de machines weinig te lijden hebben. In combinatie met zorgvuldig onderhoud zorgt dat ervoor dat machines lang meegaan. “Ook al zijn ze twintig jaar oud, dan zien ze er hier nog hartstikke goed uit.”
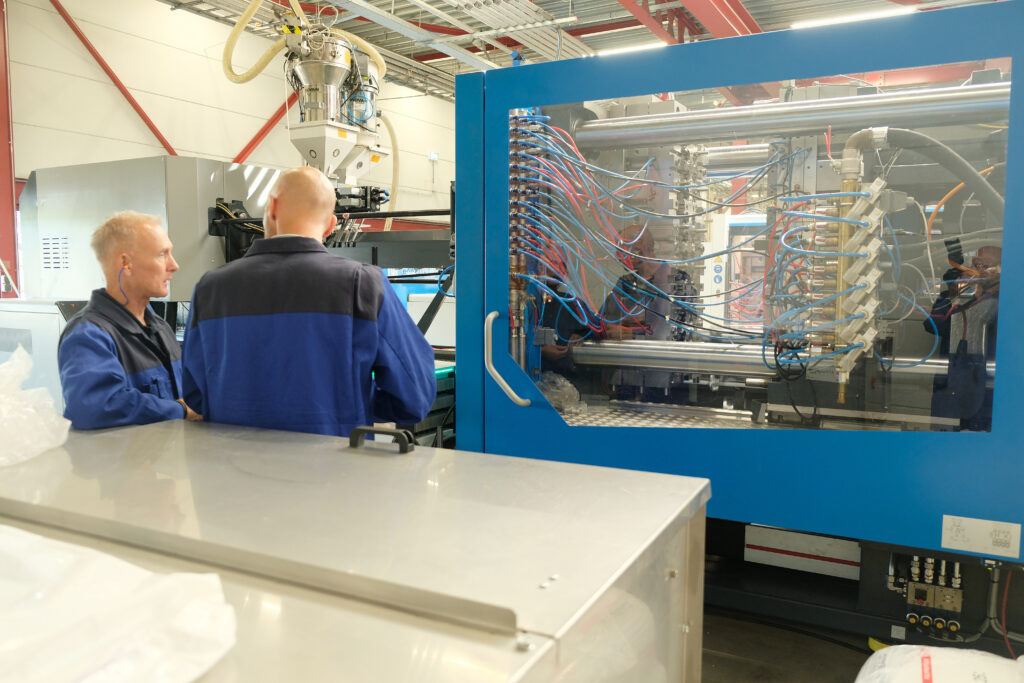
Volledig elektrische machines bieden daarbij niet alleen voordeel in energieverbruik. Door de snellere en nauwkeuriger bewegingen kan ook de output per uur omhoog, waardoor de kostprijs per product daalt. Dat is relevant in een markt waarin grote aantallen en een lage stuksprijs zwaar wegen.
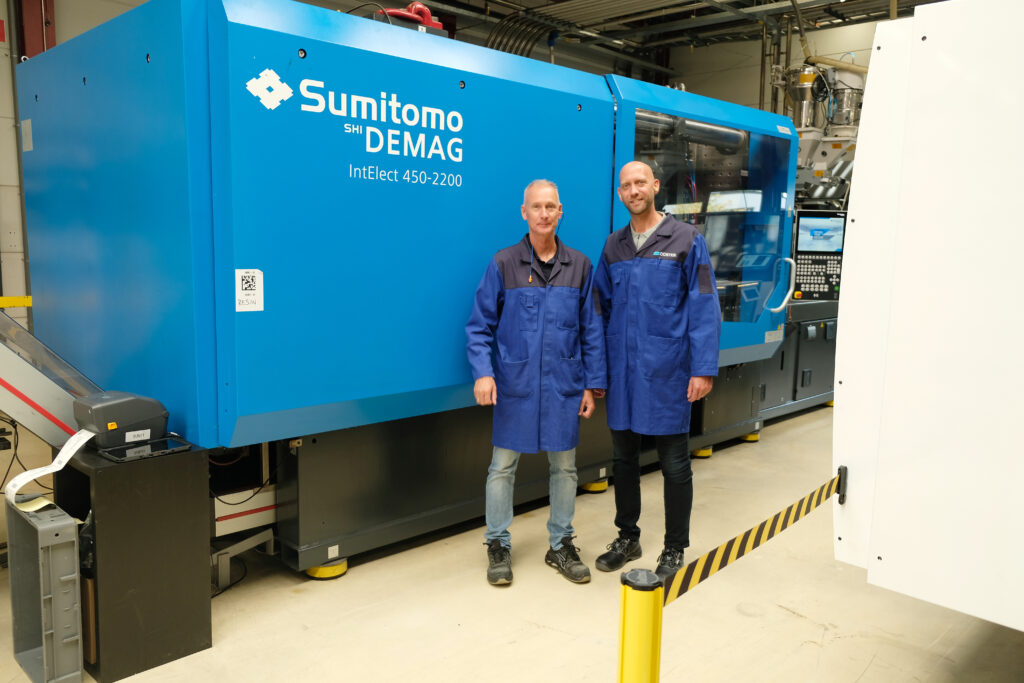
Een van de leveranciers waarmee Coster het machinepark verder wil ontwikkelen is Thiele & Kor Plastics Machinery (TKPM), leverancier van Sumitomo (SHI) Demag. In Zwolle staat inmiddels een eerste machine die via TKPM is geleverd, een Sumitomo SHI Demag IntElect 450 tonner. “En die functioneert ook super. Daar zijn we heel blij mee”, zegt Voskes. Binnen de internationale Coster Group zijn al meer machines van Sumitomo Demag in gebruik. Voskes is tevreden over zowel de machine als de ondersteuning vanuit Thiele & Kor. “Uiteindelijk vind ik de service die je krijgt in Nederland het belangrijkste. We kunnen een heel goed merk hebben, maar als ik de service niet krijg, dan heb je wel een probleem.” Naast het leveren van inspecties en onderhoud, waardeert Voskes de snelle reactietijden bij storingen. Jarno Thiele van TKPM vult aan: “De machinestellers en mensen van Coster worden opgeleid en ondersteund bij het optimaliseren van processen en de mogelijkheden van de machine. Daarbij zorgen we dus niet alleen voor de nieuwe machine en het oplossen van storingen maar ook voor procesoptimalisaties bij nieuwe matrijzen en projecten. Dat is echte samenwerking. Elkaar ondersteunen en verbeteren.” Coster wil met twee machineleveranciers verder. “Je wilt altijd dual sourcen. Dat is gewoon standaard”, legt Voskes uit.
Meer techniek dan je ziet
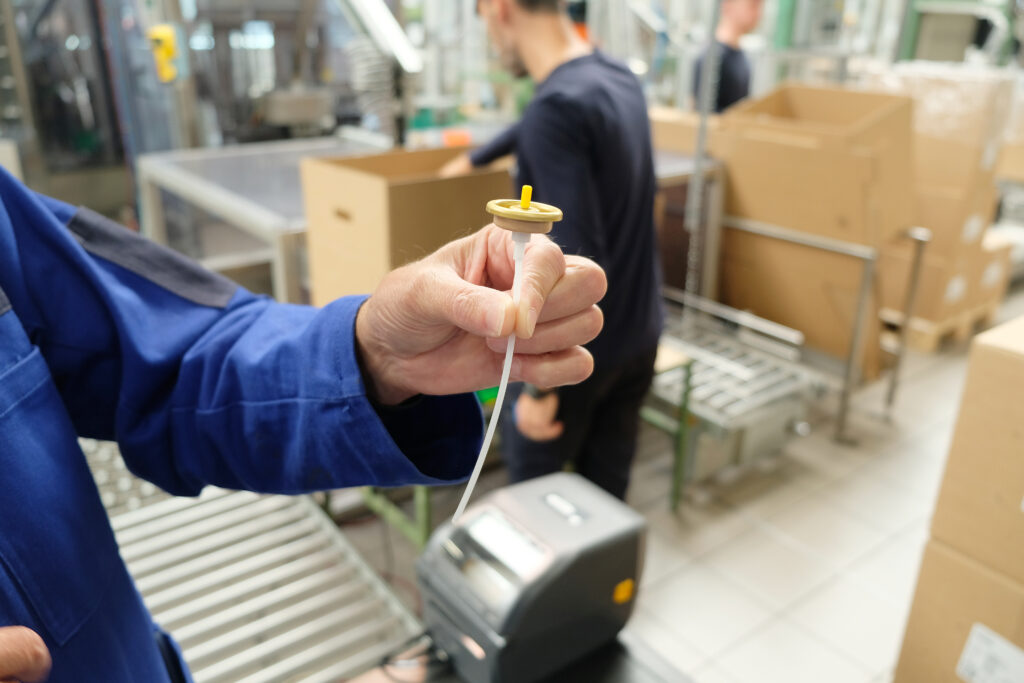
De eisen aan de machines hangen direct samen met de producten die erop worden gemaakt. Een spraycap of actuator lijkt aan de buitenkant vaak weinig ingewikkeld, maar kleine details kunnen grote invloed hebben op het functioneren van een aerosol. Voskes laat bijvoorbeeld inserts zien met zeer kleine kanaaltjes die mede het sproeibeeld bepalen. Hoogte, breedte en hoek van die kanalen beïnvloeden onder meer druppelgrootte en verspreiding. Bij toepassingen als insecticiden luistert dat nauw. De druppels moeten groot en zwaar genoeg zijn om hun functie te vervullen en mogen niet zo fijn worden dat ze gemakkelijk kunnen worden ingeademd. Maar ze moeten tijdens hun vlucht niet zodanig samenkomen dat grotere druppels ontstaan. “Er zit echt heel veel techniek achter, hoe je dat doet”, zegt Voskes.
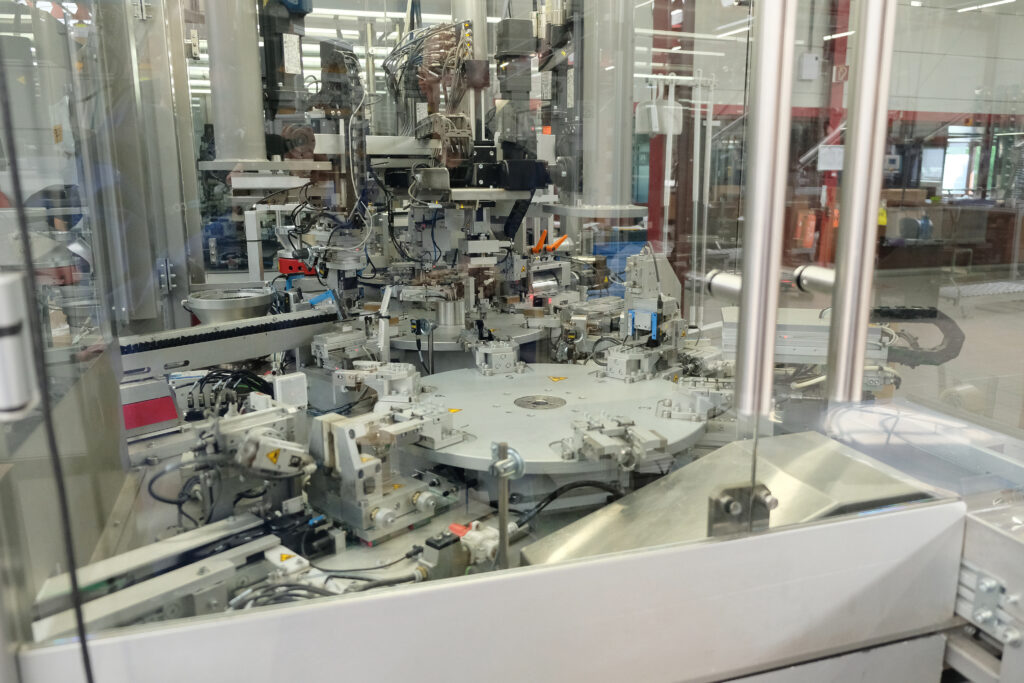
Daar komt bij dat iedere inhoud andere eisen stelt aan het complete systeem. Verf bevat bijvoorbeeld deeltjes en moet eerst worden gemengd, terwijl olie zich anders gedraagt. Bij slagroom moet lachgas juist in de inhoud worden opgenomen. Ook de positie waarin een spuitbus wordt gebruikt kan bepalend zijn voor de keuze van het ventiel en de actuator. Coster combineert daarom de eigenschappen van de vloeistof met verschillende ventielen, actuators en andere componenten om tot de gewenste oplossing te komen.
Voordat een nieuwe combinatie wordt vrijgegeven, volgen compatibiliteitstesten. Volgens Voskes duurt zo’n traject ongeveer drie maanden. Producten worden onder andere bij kamertemperatuur en bij verhoogde temperatuur bewaard om te beoordelen hoe bijvoorbeeld afdichtingen en andere componenten reageren op de inhoud. Zeker bij agressieve vloeistoffen kan de materiaalkeuze kritisch zijn.
Constante maatvoering
Die technische eisen vertalen zich rechtstreeks naar het spuitgietproces. Tijdens de rondleiding laat Voskes zien hoe Coster producten automatisch meet om afwijkingen te volgen. Waar vroeger veel handmatig werd gemeten, gebruikt het bedrijf nu onder meer een automatische meetbank. Daarmee wil Coster verschillen tussen operators uitsluiten en trends in maatvoering beter volgen.
Voor nieuwe matrijzen werkt het bedrijf volgens Voskes met een afgesproken Cpk van 1,33. Daarmee wordt niet alleen gekeken of producten binnen de minimale en maximale toleranties blijven, maar ook hoe stabiel het proces rond de gewenste nominale maat draait. In sommige toepassingen spelen honderdsten en zelfs duizendsten van millimeters een rol. “Als je vandaag draait of volgend jaar, dan wil je werkelijk identieke producten.”
Ook de productieaantallen zijn aanzienlijk. De grootste matrijs die Voskes in Zwolle noemt heeft 48 caviteiten en produceert in ongeveer negen seconden evenzoveel onderdelen. Op een grotere machine, Sumitomo SHI Demag IntElect 450 draait Coster onder meer met een 24-voudige matrijs voor een grotere kunststof kap.
Recyclaat niet overal inzetbaar
Naast efficiëntie en productkwaliteit krijgt ook materiaalgebruik steeds meer aandacht. Coster past al gerecycled kunststof toe, maar Voskes ziet dat de ontwikkeling daarvan nog niet overal even snel gaat. Prijs en beschikbaarheid spelen daarbij mee. Ook technisch kan virgin kunststof niet zonder meer in ieder onderdeel door recyclaat worden vervangen.
Vooral wanneer kunststof rechtstreeks in contact komt met de inhoud van een aerosol, zijn er beperkingen. Sommige vloeistoffen zijn chemisch agressief en stellen hoge eisen aan het materiaal. Bij meercomponentenproducten kan Coster daarom bijvoorbeeld virgin materiaal gebruiken voor het deel dat met de vloeistof in contact komt, terwijl omliggende delen gedeeltelijk uit recyclaat worden gemaakt.
Productie wordt digitaler
Ondertussen wordt de Zwolse fabriek ook digitaal verder ingericht. Coster heeft een nieuw planningssysteem ingevoerd en is begonnen met de implementatie van MES om het productieproces in de fabriek realtime te volgen. Orders worden digitaal naar de productie gestuurd en medewerkers werken met tablets. Ook kwaliteitscontroles zijn in het systeem opgenomen. Wordt een voorgeschreven controle niet op tijd of niet correct uitgevoerd, dan kan de machine volgens Voskes automatisch stoppen totdat de controle alsnog is afgerond.
Bij verdere groei zal ook de fysieke automatisering toenemen. Dat is niet alleen een kwestie van kostprijs. Goede technische medewerkers zijn volgens Voskes moeilijk te vinden en vast te houden. Daardoor wordt het steeds aantrekkelijker om handelingen rond spuitgieten, assemblage en intern transport verder te automatiseren.
Binnen de Coster Group bestaat daarvoor al veel kennis. Andere fabrieken werken met vergaand geautomatiseerde productie en logistiek, inclusief automatisch transport naar magazijnen. Bij een eventuele nieuwbouw in Zwolle hoeft die technologie dus niet vanaf nul te worden ontwikkeld. De ervaring binnen de groep kan volgens Voskes voor een belangrijk deel worden overgenomen.
Of de uitbreidingsplannen precies in de huidige vorm worden uitgevoerd, staat nog niet vast. Dat Zwolle ruimte heeft om verder te groeien, is wel duidelijk. Waar andere Europese vestigingen fysiek tegen hun grenzen aanlopen, ligt naast de huidige fabriek nog letterlijk ruimte voor een volgende stap.
Het laatste nieuws