14 sep. 2026
1 minuut
Het project Post Consumer To Prime wil vanuit zuivere PE- of PP-recyclaatstromen tot een hoogwaardig regranulaat komen dat geschikt is voor extrusie blow moulding van een duurzaam, complex product. Op de Kunststoffenbeurs kan je op stand 138 kennismaken met de betrokken bedrijven: TreMalin Plastics Industrial, The Compound Company, Nouryon Functional Chemicals, Veridis Technologies en Broos Water.
Waar een groot deel van post-consumer plastic afval nu nog in de verbrandingsoven belandt, kan dat door recycling sterk worden teruggebracht. Door alle stappen in de keten, vanaf sorteren tot compounden en productie, optimaal in te richten en op elkaar af te stemmen kan je deze plasticstromen ook in hoogwaardige producten toepassen. Die zijn op hun beurt ook weer te recyclen, zodat je tot een circulaire kunststofketen kunt komen.
Dat was een beetje het gedachtengoed dat enkele jaren geleden een vijftal bedrijven in de keten op het idee bracht om een project op te zetten waarin aan de hand van de technologische expertise en oplossingen van diezelfde bedrijven post-consumer plastic afval kan worden omgezet tot een kwaliteit die geschikt is voor veeleisende toepassingen.
Op naar de 80%
Na indienen van een projectvoorstel bij Stimulus is met een subsidie vanuit de EU en OpZuid, en een (vooral in-kind) bijdrage vanuit de deelnemende bedrijven, in 2024 Post Consumer To Prime van start gegaan. Het project loopt tot 31 december 2027. Het consortium richt zich op het recyclen van de post-consumer stromen polyethyleen (PE) en polypropyleen (PP) tot een dusdanig hoogwaardig regranulaat, dat het geschikt is voor extrusie blow moulding. Door het gebruik van geavanceerde analysetechnologie en een compoundeerstap met speciale additieven kan tegen een marktconforme prijs de kwaliteit van het gerecyclede plastic op het niveau worden gebracht van prime materialen, is het idee.
“Dit willen we laten zien aan de hand van een concreet product, de Rainblock. De huidige regenwateropvangmodules die onder deze naam worden verkocht, zijn grotendeels gemaakt van virgin PE aan de hand van rotomoulding. Dat zijn prima producten, maar qua recyclingpercentage komen ze niet in de buurt van de percentages van 25-30%, die naar verwachting de ESPR (Ecodesign for Sustainable Products Regulation) over enkele jaren in petto heeft. Bovendien zijn ze, mede door het productieproces, niet goedkoop: bij de bouwmarkt ben je voor een stukje schutting met twee modules van deze wateropvangelementen al snel meer dan 500 euro kwijt”, vertelt project manager Jan Broos (Brooswater). Of het uiteindelijke product ook daadwerkelijk competitief in de markt kan worden gezet is op dit moment nog niet duidelijk. “Het is ook niet ons primaire doel. We willen in eerste instantie de cirkel sluiten. Dat we post-consumer plastic als zuivere grondstof beschikbaar kunnen krijgen en daar door het toevoegen van innovatieve additieven een regranulaat mee kunnen maken dat geschikt is voor extrusie blow moulding. En dat we daarmee een hoogwaardig product kunnen maken, dat voor het grootste deel uit gerecycled post-consumer plastic bestaat. Streefpercentage is 80%.”
Zuivere ingangsstroom
De kwaliteit van het eindproduct staat of valt bij de zuiverheid van de ingangsstroom. “Sowieso geldt dat het mengen van verschillende polymeren, dus ook PE met PP, een negatieve invloed heeft op zowel product- als proceseigenschappen. Bij toepassing van gerecyclede kunststoffen komt daar nog bij dat er door omgevingsinvloeden en eerdere verwerkingsstappen sprake is van degradatie van het materiaal, met name kortere polymeerketens. Daar hebben we binnen het project oplossingen voor in de vorm van speciale additieven, maar die zijn specifiek ontwikkeld voor PP of voor PE, en zijn minder effectief bij onzuivere mengsels. Het is dus belangrijk om uit te kunnen gaan van een zo zuiver mogelijke PE- of PP-stroom”, vertelt Marie-José Wolters (Veridis).
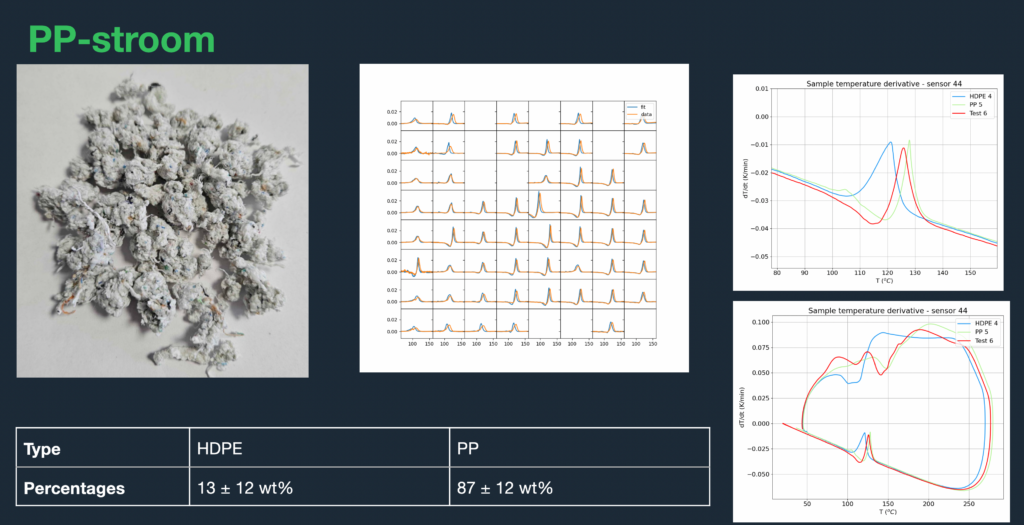
Om aan die zuivere stromen te komen heeft Veridis twintig aanbieders van gerecycled PE of PP benaderd met de vraag in welke zuiverheidsgraad ze dat konden leveren. Op basis van de verstrekte gegevens zijn er al direct enkele afgevallen, omdat ze de gevraagde zuiverheid niet haalden. Ook vielen de bedrijven af die alleen geëxtrudeerde korrels leveren. “In ons project is de compounding-stap essentieel om de kwaliteit van het PP of PE te verbeteren. Ga je hierbij uit van geëxtrudeerd materiaal, dan maak je het je zelf alleen maar moeilijk: dat materiaal heeft namelijk ten opzichte van maalgoed een extra optater gehad, waardoor je met je additieven nog meer herstelwerkzaamheden moet verrichten. De compounding-stap overslaan, wat een tijd- en kostenbesparende stap kan zijn, is in ons geval niet aan de orde: juist daar kunnen we het granulaat optimaliseren voor extrusie blow moulding.”
Nauwkeurig meten
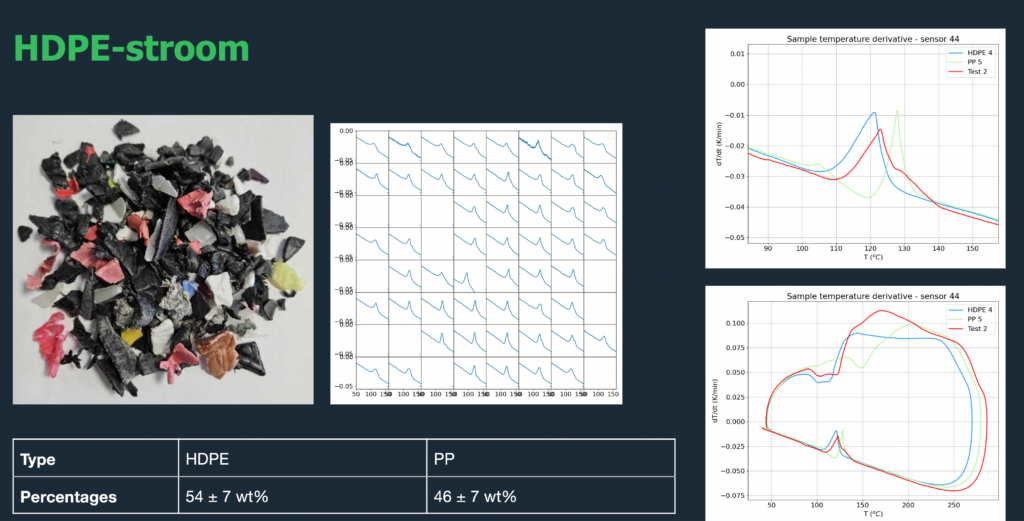
Veridis heeft bij de geselecteerde sorteerders monsters opgevraagd om ze na te meten op PP- en HDPE-gehalte. Dat gebeurt aan de hand van de zelf ontwikkelde MADSCAN®-technologie, die ten opzichte van het meten van het korreltje plastic met klassieke thermische-analysetechnieken de analyse van veel grotere monsters (50 gram in de nieuwste versie van het apparaat, de T-50) mogelijk maakt. Dit geeft een veel representatiever beeld van een batch. Bovendien krijg je met deze techniek meer inzicht in de heterogeniteit van het monsters, omdat de 250 sensoren van de T-50 ieder voor zich een stukje van het monster scannen. Omdat je hiermee ook flakes kunt analyseren, heb je dus al voor het extrusieproces een betrouwbaar beeld van de samenstelling.
Uit de metingen bleek dat sommige van de sorteerders er flink naast zaten met hun verstrekte data. “Meest opvallende was eentje die een PP-gehalte van meer dan 85% had opgegeven, maar uit onze metingen bleek dat er ongeveer evenveel PP als HDPE in zat. Gelukkig waren er andere die dichter bij de door hun opgegeven specificaties zaten. Hieruit hebben we twee leveranciers voor PP en twee voor PE geselecteerd”, vertelt Marie-José.
Eigenschappen verbeteren
Bij de compounding-plant in Roermond is Robin Beishuizen (The Compound Company) in afwachting van big bags van de vier geselecteerde sorteerders met de PP of PE. “Hiermee gaan we testen draaien op onze dubbelschroefs extruders met smeltfiltratie om tot een optimaal regeneraat te komen voor het extrusie blow moulding proces. De materiaaleigenschappen komen voor dit maakproces best wel nauw. Heel anders dan bij spuitgieten, dat veel minder hoge eisen stelt aan het recyclaat.”
In het compounding-proces –grofweg het ingangsmateriaal opsmelten, additieven en eventueel virgin materiaal bijmengen tot een homogene smelt en dat omvormen tot regeneraat– vindt een essentiële stap plaats in de verbetering van het recyclaat. “Door het toevoegen van zogenaamde chain-extenders kunnen we het materiaal als het ware repareren: de ketens worden aan elkaar gekoppeld, waardoor parameters als viscositeit en smeltsterkte sterk toenemen. Dit geeft een sterker en slagvaster product, maar vooral: het maakt extrusie blow moulding mogelijk, waarbij je in smeltfase het deel gaat opblazen tot een hol eindproduct.”
Chain-extenders
“Onze chain-extenders zijn speciaal ontwikkelde organische peroxides”, vertelt Martijn Ploegmakers van Nouryon, “die onder invloed van warmte in de extruder uiteen vallen, waarbij vrije radicalen ontstaan. Die reageren met de polymeerketen, waardoor op die keten reactieve plekken ontstaan die gemakkelijk binden. Omdat dat op meerdere plekken gebeurt leidt dit tot een meer vertakt netwerk van polymeerketens, zogenaamde long chain branches. Ofschoon PE en PP beide polyolefinen zijn is er niet één oplossing voor beide polymeren. Sterker, de aanwezigheid van PE heeft een negatieve invloed op het netwerkeffect voor PP, en voor PP geldt hetzelfde bij PE. Het is dus zaak om bij het compounden uit te kunnen gaan van zo zuiver mogelijke PE- of PP-stromen.”
De komende maanden staan in het teken van het testen van verschillende doseringen chain-extenders bij PE en PP. “Daarbij zullen we ook verschillende typen schroeven testen, om wat meer of juist wat minder kneding in te brengen. We weten al wel dat een dubbelschroefs compoundeerlijn een must is; anders krijg je de benodigde menging eenvoudigweg niet voor elkaar”, aldus Martijn.
PP of PE?
Welk polymeer, PP of PE, uiteindelijk in de Rainblock terecht komt is in dit stadium van het project nog niet bekend. Martijn heeft wel een lichte voorkeur voor PP, in eerste instantie om praktische redenen: “Perkadox PM-60ST-GR, onze onlangs op de markt gebrachte chain-extender die we in het project toepassen voor PP, heeft een goed te hanteren doseringsrange, in de orde van procenten. Bij de chain-extender voor PE moet je veel lager doseren – tienden van procenten–, wat best lastig is in de praktijk.” Maar hij ziet in PP ook een mooie showcase. “Blow moulding doe je eigenlijk altijd met (virgin) HDPE, daar is normaal gesproken PP niet echt een optie voor. Als we kunnen aantonen dat we PP zodanig kunnen upcyclen dat je het kunt gebruiken voor zo’n hoogwaardig product, heb je echt iets nieuws gecreëerd!”
Aangepast ontwerp
Als ervaringsdeskundige kan Henry van Gennip (Tremalin Plastics Industrial) beamen dat HDPE meestal de voorkeur heeft, omdat het beter blaasbaar is; PP is taaier en dus moeilijker verwerkbaar. “Maar we gaan er met open vizier in. Blow moulding is binnen de kunststofverwerking een van de meest uitdagende methodes. Zeker voor een product als de Rainblock, omdat je vanuit een ronde slang moet proberen een rechthoekig artikel te maken met allerlei vormen en hoekjes. De kunststof moet daarvoor dusdanig vervormbaar zijn dat je het profiel kunt wegblazen in alle hoeken waar je het materiaal wil hebben, en dat je nergens dunne plekken krijgt. In het eindproduct zit al snel een paar honderd liter water, wat een flinke druk geeft. Dan is het een must dat het product in model blijft.”
Naast alle inspanningen om zo geschikt mogelijk materiaal te leveren voor optimale productie aan de hand van blow moulding, wordt om die reden ook het ontwerp van de Rainblock aangepast. Dignus Nagelkerke legt uit. Hij is namens Tremalin penvoerder van het project en ook betrokken bij Water2Keep, de BV waar de Rainblock onder valt. “De afmetingen van de huidige modules zijn 90 bij 90 cm, met een diepte van 25 cm. Gezien deze vorm hebben we toentertijd gekozen voor rotomoulding; blow moulding was eigenlijk geen optie. Door te kiezen voor een ander formaat –wat hoger en minder breed– en met rillen extra stevigheid aan te brengen, heb je een robuustere constructie, waar je met blow moulding beter mee uit de voeten kunt. Momenteel wordt de laatste hand gelegd aan dit ontwerp, waarna de matrijs kan worden gemaakt.”
Twintig per uur?
Als alles meezit kan je met blow moulding tot wel twintig Rainblocks per uur produceren, heel wat meer dan die ene per uur met rotomoulding. “Daarmee heb je een prachtige duurzame business-case in handen. Maar dat is wel de ideale situatie. Stel dat je met een dikte van zeg 2 mm toch niet de gewenste stevigheid bereikt, dan kan je gaan voor 3 of 4 mm. Maar dan wordt het product wel zwaarder, heb je hogere materiaalkosten. Bovendien heb je dan een langere koeltijd, dus een langere cyclustijd en minder output per uur. Het is nu nog te vroeg om dat soort scenario’s door te rekenen; begin volgend jaar hopen we daar meer vat op te hebben”, aldus Henry.
Het laatste nieuws